

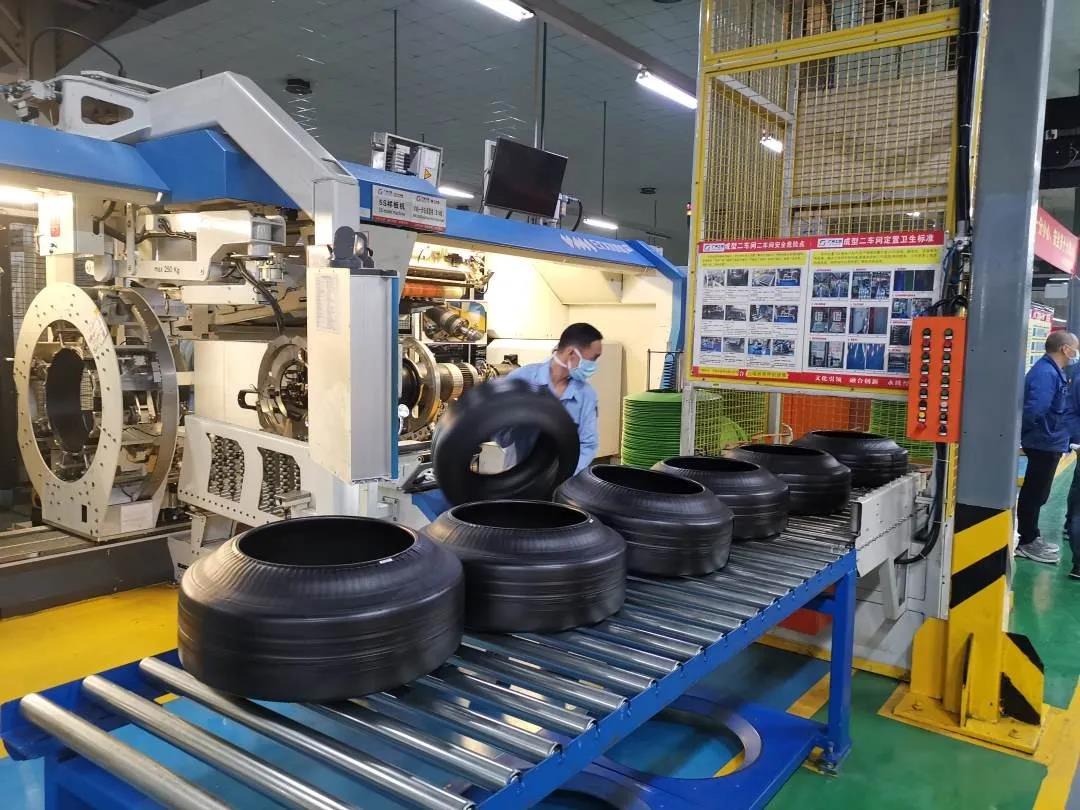
DÆKPRODUKTION TRANSPORTØRSYSTEMER
Det grønne dæk og det færdige dæk kan ikke håndteres på samme måde
Dækfabrikker mister produktion, når grønne dæk venter for længe eller deformeres før hærdning, når færdige dæk står i kø mellem inspektionsmaskiner, eller når en størrelsesændring kræver gentagen justering på tværs af transportbånd, føringer og sorteringsbaner.
Materialestrømmen passerer normalt gennem:
Dækproduktion → Identifikation og opbevaring af grønne dæk → Hærdning → Køling → Inspektion → Gradering og sortering → Lager
Continental identificerer konstruktion, vulkanisering og endelig kvalitetskontrol som separate fremstillingstrin. Færdiggjorte dæk kan derefter gennemgå visuel inspektion, røntgen og ensartethedskontrol, før de frigives til lageret. Hvert trin kræver en forskellig transportbåndsfunktion.
KONTROLLER FLØDET FØR OG EFTER HÆRDNING
Et grønt dæk har endnu ikke opnået den endelige styrke og form, der blev skabt under vulkaniseringen. Det bør derfor bevæges med kontrolleret kontakt, stabil støtte og overførsler, der ikke forvrænger slidbanen, kanttråden eller sidevæggen.
Efter hærdning kan dækket håndteres mere robust, men linjen skal stadig opretholde:
- identifikation af dækstørrelse og specifikationer;
- korrekt orientering ved testudstyr;
- adskillelse af accepterede, afviste og omarbejdede dæk;
- kontrolleret akkumulering før inspektion;
- ruteføring til den korrekte sorterings- eller lagerbane.
Dæksortiment og maskincyklus kan variere betydeligt. Én nuværende platform til fremstilling af persondæk dækker13-24-tommer dæk, grønne dækdiametre op til900 mmog offentliggjorte cyklustider for37 sekunderfor en 205/55R16 konstruktion og42 sekunderfor én 215/65R16-konstruktion. Den angivne størrelsesændringstid varierer op til8 eller 18 minutter, afhængigt af den nødvendige ændring. Disse er maskinspecifikke tal, men de viser, hvorfor transportbåndskapacitet og justeringsområde skal være baseret på den faktiske dækmatrix snarere end én nominel størrelse.
Ved en byggecyklus på 37 sekunder er outputtet ca.97 grønne dæk i timenEn 10 minutters afbrydelse ved hærdningsfremføringen kan derfor skabe ca.16 dækkræver kontrolleret opbevaring eller omdirigering. Opbevaringsmetoden skal bevare dækkenes identitet og undgå at beskadige uhærdede produkter.
TRANSPORTØLØSNINGER PÅ HVER VIDERE AF DÆKFABRIKET
CSTRANS kan konfigurere:
- båndtransportører til overførsel af grønne dæk og kontrolleret understøtning;
- løfte, dreje og flytte sektioner mellem bygning, opbevaring og hærdning;
- rulletransportører til hærdede dæk og stive bærere;
- akkumuleringszoner før afkøling og inspektion;
- stregkode- eller RFID-sporingsgrænseflader;
- routing til visuel, røntgen- og ensartethedsprøvning;
- sorteringsbaner for accepterede, omarbejdede og afviste dæk;
- spiral- eller elevationstransportører, hvor gulvpladsen er begrænset.
Ensartethedsinspektion kan måle løb, buler og ujævnheder, så transportbåndet skal levere hvert dæk ensartet til teststationen uden at miste identifikation eller orientering.
CSTRANS dimensionerer systemet ud fra dækkets diameter, bredde, vægt, grøn eller hærdet tilstand, maskincyklusser, omskiftningsmatrix, tilladte kontaktpunkter og påkrævet lagermængde. Resultatet er et kontrolleret dækflow – ikke blot et bånd eller en rullelinje mellem maskinerne.


